Form B (Durchgang)
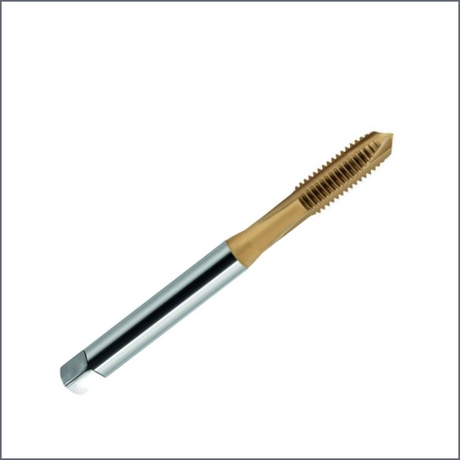
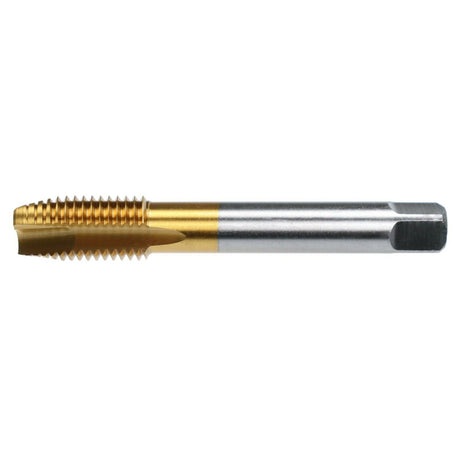
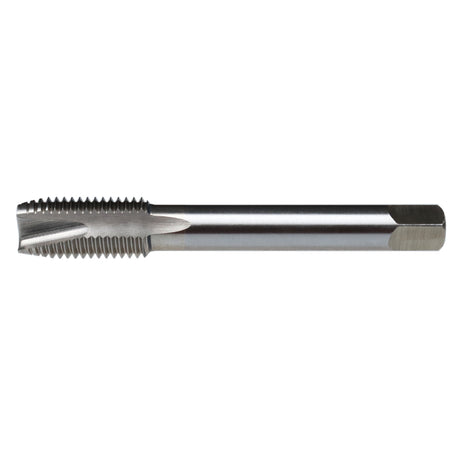
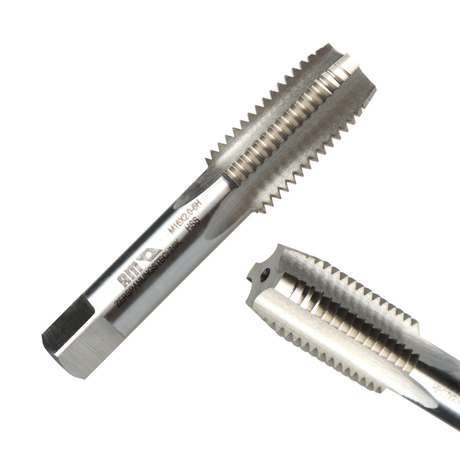
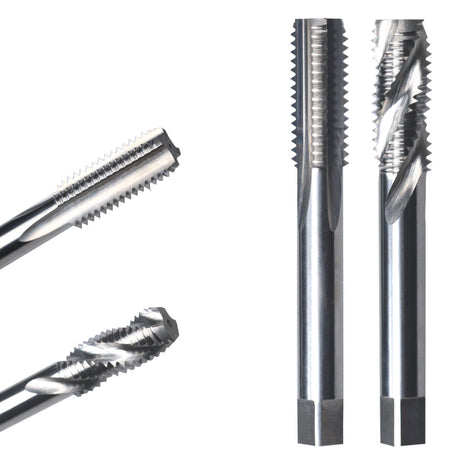
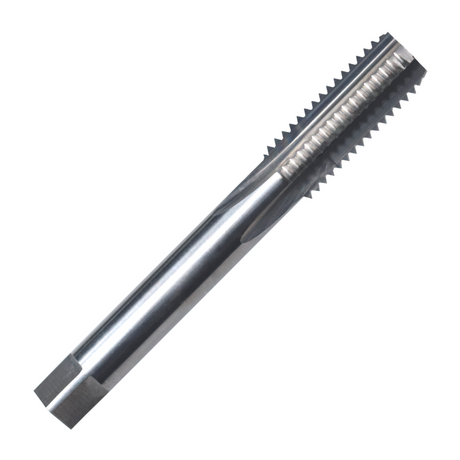
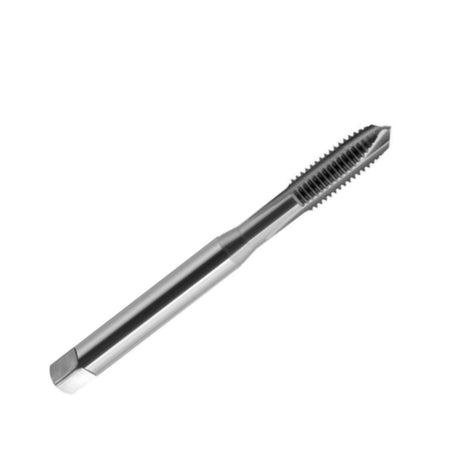
Einschnittgewindebohrer mit langem Anschnitt schiebt die Späne nach vorne - ideal für Durchgangslöcher.
Maschinengewindebohrer schneiden Innengewinde maschinell – auf der Bohrmaschine, im Bearbeitungszentrum oder auf CNC-Maschinen. Anders als Handgewindebohrer schneiden sie das Gewinde in einem Durchgang. Je nach Bohrung wählen Sie die passende Ausführung:
Weiter unten beantworten wir die wichtigsten Fragen – etwa den Unterschied zwischen Durchgangs- und Sacklochbohrer und zur richtigen Schnittgeschwindigkeit.
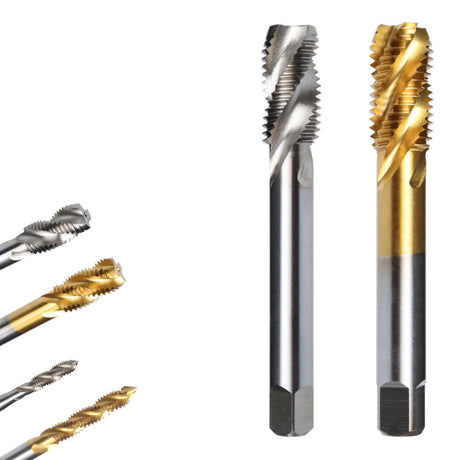


am-zerspanungstechnik
Gewindebohrer Maschinengewindebohrer Sackloch
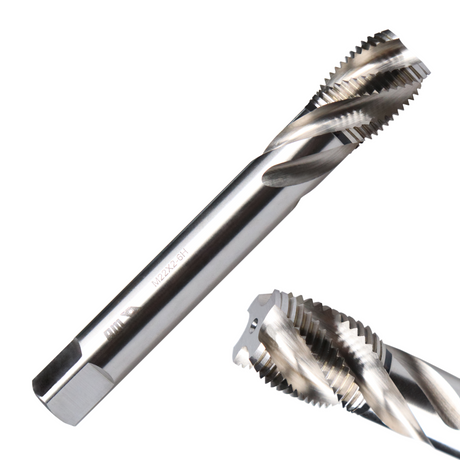


am-zerspanungstechnik
Gewindebohrer Feingewinde Maschinengewindebohrer Sackloch
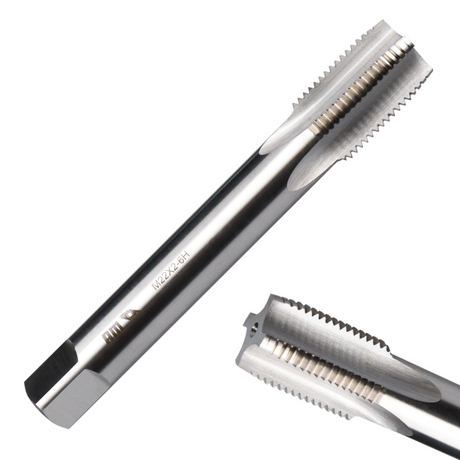

am-zerspanungstechnik
Gewindebohrer Feingewinde Maschinengewindebohrer Durchgang
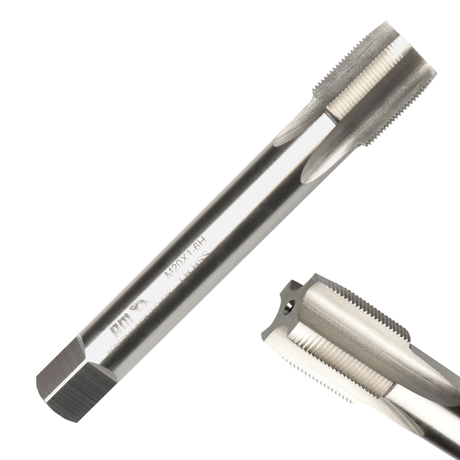


am-zerspanungstechnik
Linksgewindebohrer Feingewinde Maschinengewindebohrer Durchgang LH
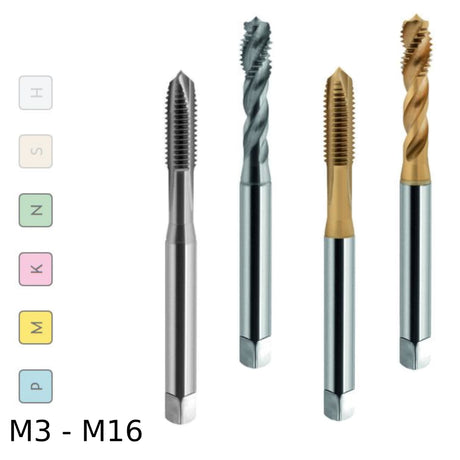

FANAR
Gewindebohrer Maschinengewindebohrer Gewindeschneider M3 - M16


am-zerspanungstechnik
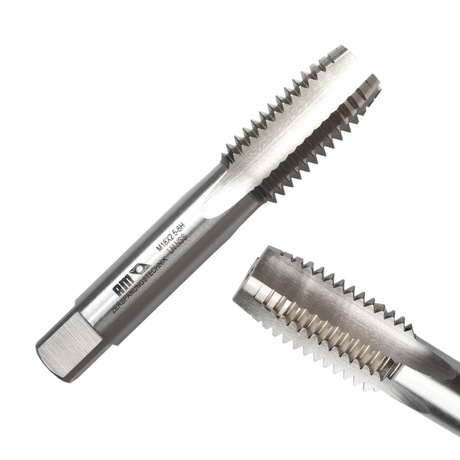
Gewindebohrer LH kurz Feingewinde Linksgewinde Einschnittgewindebohrer


am-zerspanungstechnik
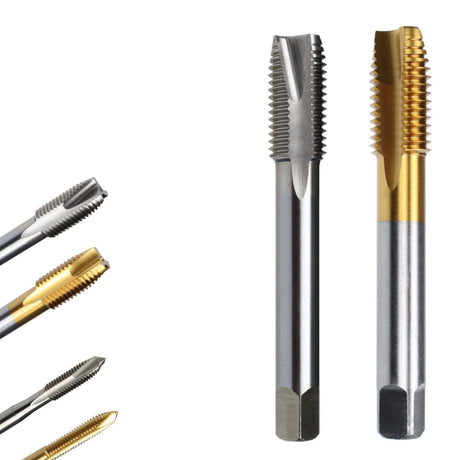
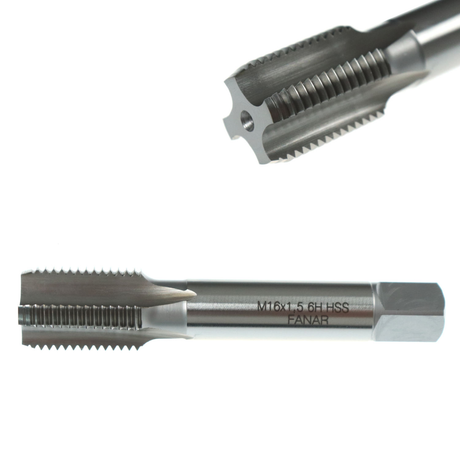
Gewindebohrer Einschnittgewindebohrer Metrisch


am-zerspanungstechnik
Gewindebohrer kurz Feingewinde Durchgang Einschnittgewindebohrer rechts



am-zerspanungstechnik
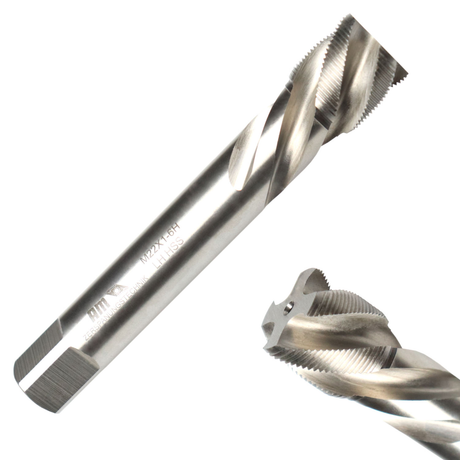
VHM Gewindebohrer Durchgang Sackloch VHM-Maschinengewindebohrer 6H


am-zerspanungstechnik
Linksgewindebohrer Feingewinde LH Maschinengewindebohrer Sackloch




Kaufberatung
Einschnittgewindebohrer mit langem Anschnitt schiebt die Späne nach vorne - ideal für Durchgangslöcher.
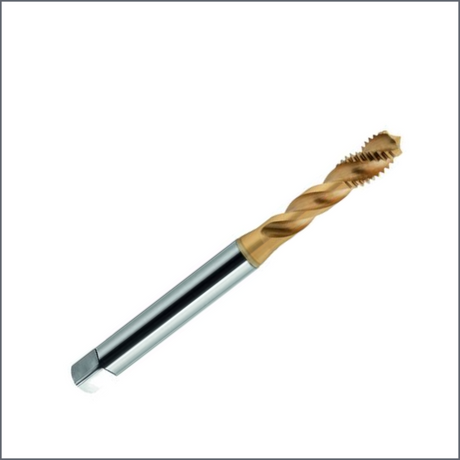
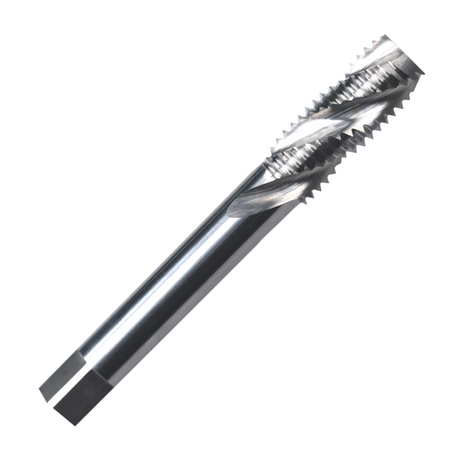
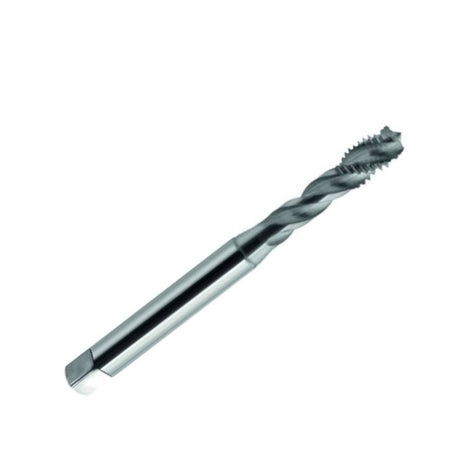
Gedrallter Gewindebohrer transportiert die Späne nach oben aus dem Loch - die richtige Wahl für Grund-/Sacklöcher.
Kernloch = Gewinde-Durchmesser minus Steigung (z. B. M6 = 5,0 mm); ohne richtiges Kernloch bricht der Gewindebohrer.
HSS für die meisten Werkstoffe, HSSE (Co5) für Edelstahl und hohe Stückzahlen.
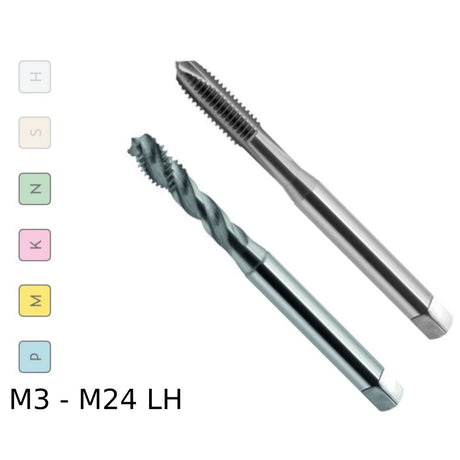
Rechts- und Linksgewinde (LH), metrisches Regel- und Feingewinde sowie kurze Bauformen für die Serie.
In einem Durchgang maschinell schneiden; auf die richtige Drehzahl pro Werkstoff achten und gut kühlen.
Häufige Fragen