Kostenloser Versand ab einem Bestellwert von 50€ (Deutschland)

⭐⭐⭐⭐⭐ 5/5 basierend auf 6882 Bewertungen (99,71% positiv)

Gewindewerkzeuge

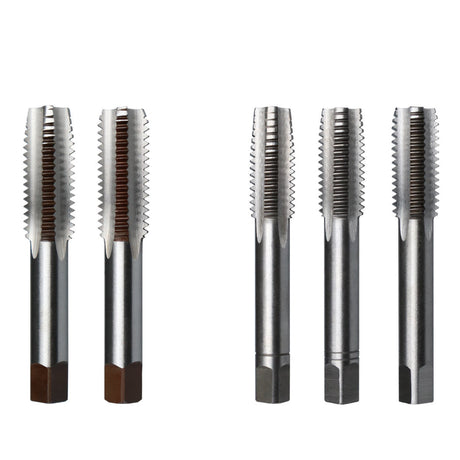
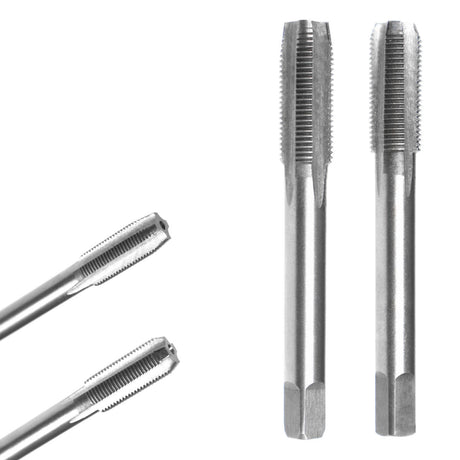
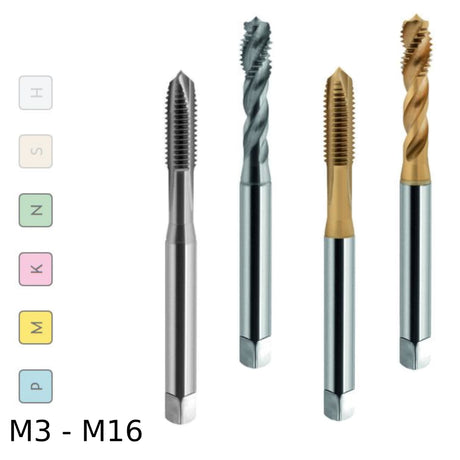
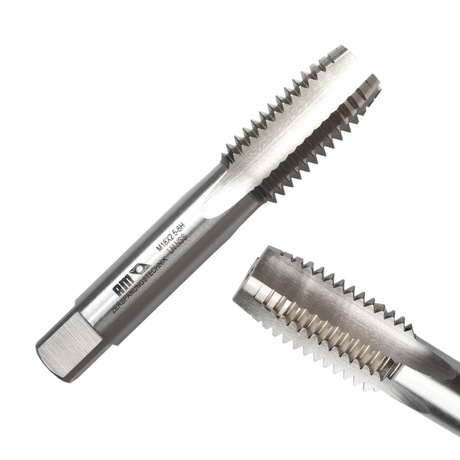
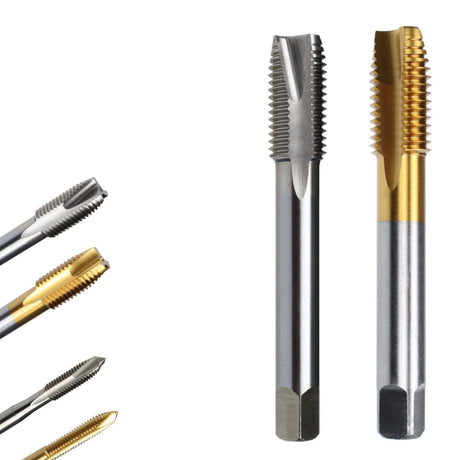
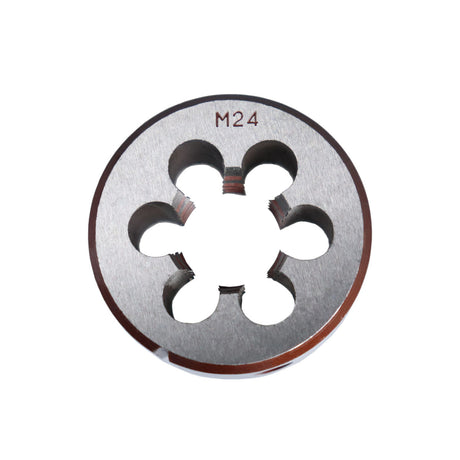
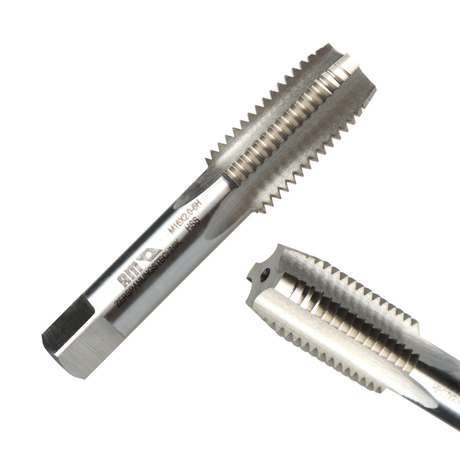
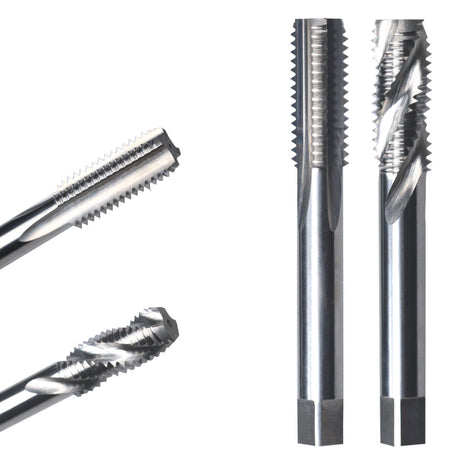
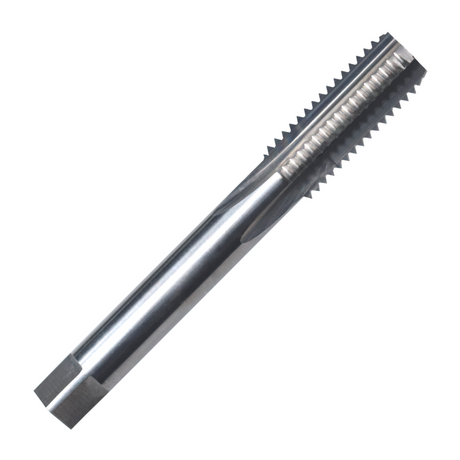
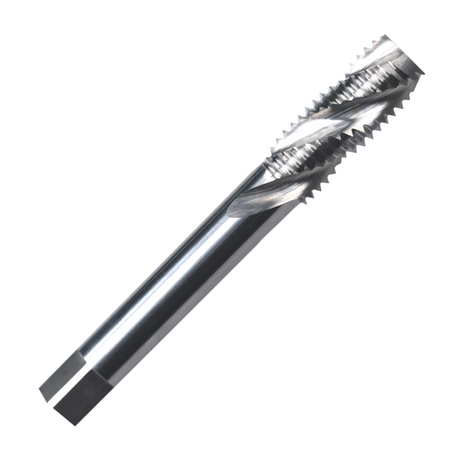
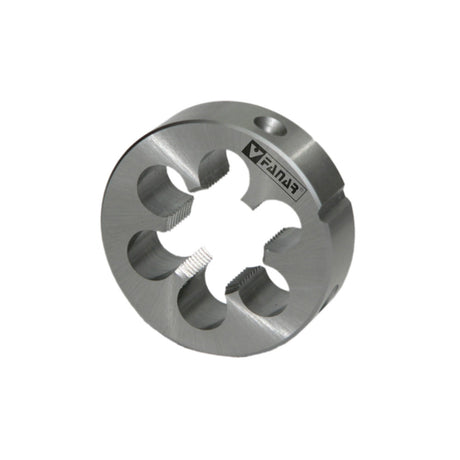
Zum Schneiden von Innengewinden führen wir Handgewindebohrer, Gewindebohrer-Sätze und Maschinengewindebohrer für Sackloch und Durchgangsloch. Für Außengewinde finden Sie passende Schneideisen. Das Sortiment umfasst metrische Regel- und Feingewinde in Rechts- und Linksausführung sowie Rohrgewindebohrer für G-Gewinde, PG-Gewindebohrer und Schneideisen für UNC-, UNF- und BSW-Zollgewinde.
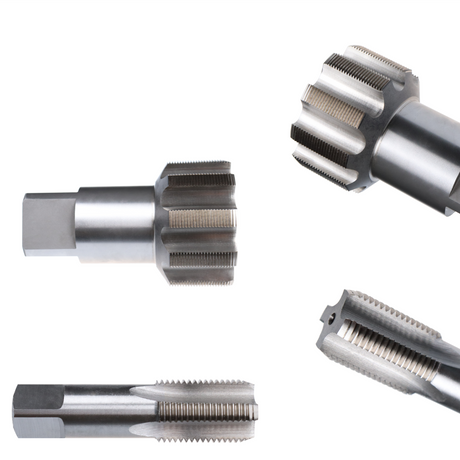
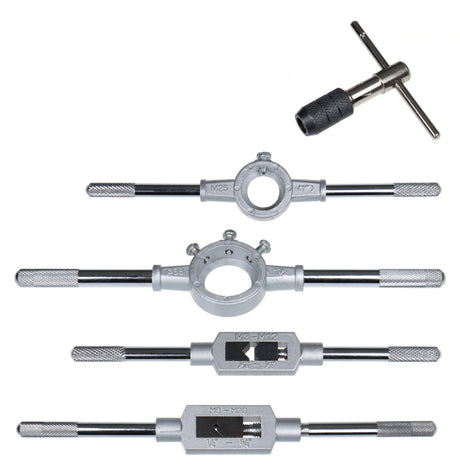
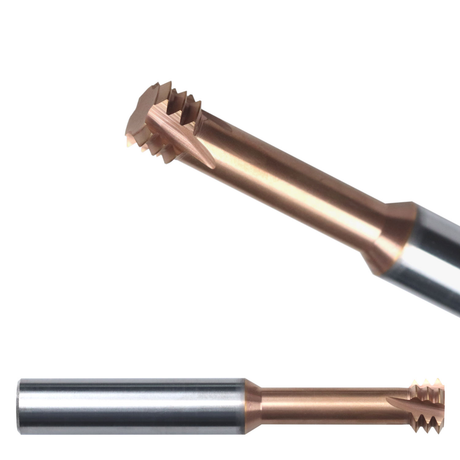
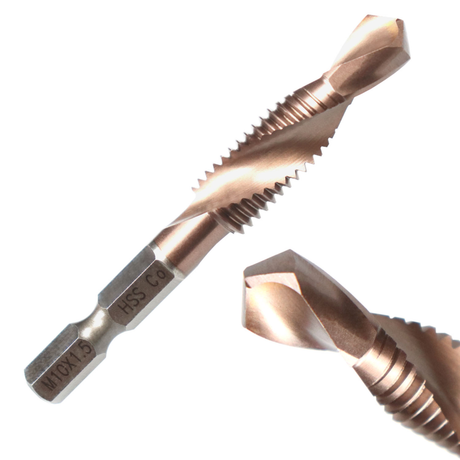
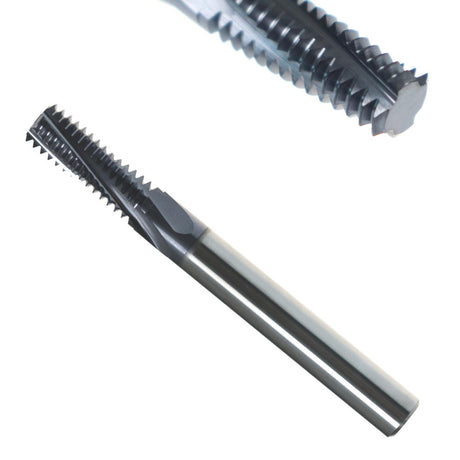
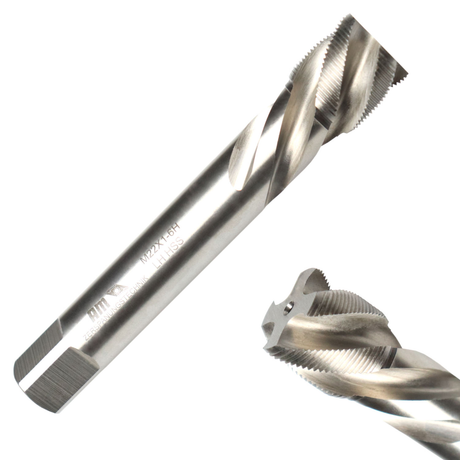
Kombigewindebohrer, VHM-Gewindefräser und Gewindeformer zur spanlosen Herstellung von Innengewinden ergänzen die Auswahl. Windeisen und Schneideisenhalter erhalten Sie ebenfalls bei uns. Entscheidend für das passende Werkzeug sind Gewindenorm, Durchmesser, Steigung und Werkstoff – bei Innengewinden außerdem die Ausführung als Sackloch oder Durchgangsloch.

Ansicht als

Kaufberatung

Gewindewerkzeuge richtig auswaehlen

Schneidstoff

HSS ist für den Einsatz bei geringeren Stückzahlen von Gewinden geeignet, HSS-E (Kobalt) zäh und universell, VHM für harte Werkstoffe.
Gewindenorm

Metrisch (M) nach DIN 13, Feingewinde mit kleiner Steigung, Rohrgewinde G (zöllig, BSP), dazu UNC/UNF.

Erst das Kernloch

Kernloch = Gewinde-Durchmesser minus Steigung (z. B. M6 = 5,0 mm); ohne richtiges Kernloch bricht der Gewindebohrer.

Anschnittform

Form B: langer Anschnitt mit 3,5–5,5 Gewindegänge, Form C: 2–3 Gewindegänge, Form E: kurzer Anschnitt mit 1,5–2 Gewindegängen.

Schneiden oder Formen

Gewindeformer walzt das Gewinde spanlos (fester, kein Span) - nur für umformbare Werkstoffe wie Stahl, Alu, Kupfer.

Durchgang oder Sackloch

Ein Durchgangsloch geht komplett durch das Werkstück, die Späne fallen nach vorne heraus. Ein Sackloch endet im Material, die Späne müssen nach oben abgeführt werden.

Häufige Fragen

Fragen & Antworten rund um Gewindewerkzeuge

Was ist der Unterschied zwischen Gewindebohrer und Gewindeschneider?

"Gewindeschneider" ist der umgangssprachliche Oberbegriff für Werkzeuge, mit denen man Gewinde schneidet. Fachlich unterscheidet man: Der Gewindebohrer schneidet ein INNENgewinde (in eine Bohrung), das Schneideisen schneidet ein AUSSENgewinde (auf einen Bolzen oder eine Stange). Ein "Gewindeschneidsatz" enthält meist beides plus Windeisen und Halter.

Wie heißen die drei Gewindebohrer im Handsatz?

Ein Handgewindebohrer-Satz besteht aus drei Werkzeugen, die nacheinander benutzt werden: dem Vorschneider (langer Anschnitt, 1 Ring), dem Mittelschneider (2 Ringe) und dem Fertigschneider (kurzer Anschnitt, 3 Ringe oder ohne Ring), der das Gewinde auf Endmaß bringt.

Welchen Gewindebohrer nehme ich für welches Material?

Für normalen Stahl und Universaleinsatz reicht HSS bzw. HSS-E. Für Edelstahl (VA/Inox) und zähe Werkstoffe ist HSS-E (Kobalt) die richtige Wahl - langsam und gut gekühlt. Für harte Werkstoffe wie z.B. gehärteter Stahl eignet sich VHM (Vollhartmetall) oder ein Gewindefräser. In weichen, umformbaren Werkstoffen (Alu, Baustahl, Kupfer) liefert ein Gewindeformer besonders feste Gewinde.

Welchen Bohrer nehme ich zum Vorbohren für ein Gewinde?

Das hängt davon ab, ob das Gewinde geschnitten (Gewindebohrer) oder geformt (Gewindeformer) wird. Beim Schneiden wird Material abgetragen, beim Formen wird es verdrängt. Der Gewindeformer braucht deshalb ein etwas größeres Kernloch.

Beim Gewindebohrer gilt die Faustregel Kernloch = Gewindedurchmesser minus Steigung. Daraus ergeben sich M3 → 2,5 mm, M4 → 3,3 mm, M5 → 4,2 mm, M6 → 5,0 mm, M8 → 6,8 mm, M10 → 8,5 mm, M12 → 10,2 mm, M14 → 12,0 mm und M16 → 14,0 mm.

Beim Gewindeformer gilt als Faustregel Kernloch ≈ Gewindedurchmesser minus halbe Steigung. Das ergibt M3 → 2,8 mm, M4 → 3,7 mm, M5 → 4,65 mm, M6 → 5,55 mm, M8 → 7,4 mm, M10 → 9,3 mm, M12 → 11,2 mm, M14 → 13,1 mm und M16 → 15,1 mm.

Beim Formen ist der genaue Durchmesser besonders wichtig. Ein zu kleines Loch führt zu hohen Drehmomenten bis hin zum Werkzeugbruch, ein zu großes Loch zu einem unvollständig ausgeformten Gewinde. Maßgeblich sind daher die Herstellerangaben. Gewindeformer eignen sich nur für umformbare Werkstoffe wie Stahl, Edelstahl oder Aluminium, nicht für spröde Werkstoffe wie Grauguss.

Vor dem Gewindeschneiden oder -formen die Bohrung leicht ansenken (90°). Das sorgt für einen sauberen Einlauf und verhindert Aufwerfungen am Gewindeanfang.

Welche Gewindearten gibt es und was ist der Flankenwinkel?

Gewinde unterscheiden sich vor allem in Maßsystem, Steigung, Profilform und ob sie zylindrisch oder kegelig sind. Die gängigen Arten:

  • M – Metrisches ISO-Regelgewinde (60°): Standard für Befestigungsschrauben.
  • MF – Metrisches ISO-Feingewinde (60°): kleinere Steigung, höhere Festigkeit, feine Einstellung.
  • UNC – Unified Coarse (60°): amerikanisches Zoll-Regelgewinde.
  • UNF – Unified Fine (60°): amerikanisches Zoll-Feingewinde.
  • BSW – British Standard Whitworth (55°): älteres britisches Befestigungsgewinde.
  • BSF – British Standard Fine (55°): Whitworth-Feingewinde.
  • G – Whitworth-Rohrgewinde, zylindrisch (55°): Rohrverbindungen, nicht selbstdichtend.
  • R / Rp / Rc – Whitworth-Rohrgewinde, kegelig bzw. zylindrisches Innengewinde (55°): selbstdichtende Rohrverbindungen.
  • NPT – National Pipe Taper (60°): amerikanisches kegeliges Rohrgewinde, mit Dichtmittel.
  • NPTF – National Pipe Taper Fuel (60°): kegelig, dichtet ohne Dichtmittel.
  • Pg – Stahlpanzerrohrgewinde (80°): Kabelverschraubungen in der Elektrotechnik.
  • Tr – Metrisches Trapezgewinde (30°): Bewegungsgewinde für Spindeln.
  • S – Sägengewinde (33°, Flanken 3°/30°): für hohe Kräfte in einer Richtung, z. B. Pressen.
  • Rd – Rundgewinde (30°): unempfindlich gegen Schmutz, z. B. Kupplungen.

Der Flankenwinkel ist der Winkel zwischen den beiden Flanken eines Gewindeprofils, gemessen im Längsschnitt. Er bestimmt, welche Gewinde zueinander passen: Ein Werkzeug mit 60° kann kein 55°-Gewinde fertigen, auch wenn Durchmesser und Steigung ähnlich sind.

Warum haben kleine Gewindebohrer für Sacklöcher eine Spitze?

Bei kleinen Abmessungen ist der Schaft zu dünn für eine Zentrierbohrung an der Werkzeugspitze. Deshalb wird dort stattdessen eine kegelige Spitze angeschliffen, über die der Gewindebohrer bei der Herstellung zwischen den Spitzen aufgenommen und präzise geschliffen wird. Die Spitze hat also fertigungstechnische Gründe und keine Funktion beim Gewindeschneiden.

Für die Praxis im Sackloch heißt das: Die Spitze ragt über den Anschnitt hinaus und braucht Platz am Bohrungsgrund. Das Kernloch muss daher etwas tiefer gebohrt werden, damit die gewünschte nutzbare Gewindetiefe erreicht wird und die Spitze nicht auf dem Grund aufsitzt.

Wie stelle ich ein Außengewinde her?

Außengewinde (z. B. auf einer Stange oder einem Bolzen) schneidet man mit einem Schneideisen im passenden Schneideisenhalter. Das Werkstück anfasen, das Schneideisen mit der Anschnittseite gerade ansetzen, mit Schneidöl arbeiten und regelmäßig zurückdrehen, um den Span zu brechen. Für Serien oder harte Werkstoffe lässt sich ein Außengewinde auch mit einem Gewindefräser auf der CNC herstellen.
Bei Drehteilen in der Serienfertigung wird das Gewinde mit einem Drehstahl aufgeschnitten.