

Spanlos formen
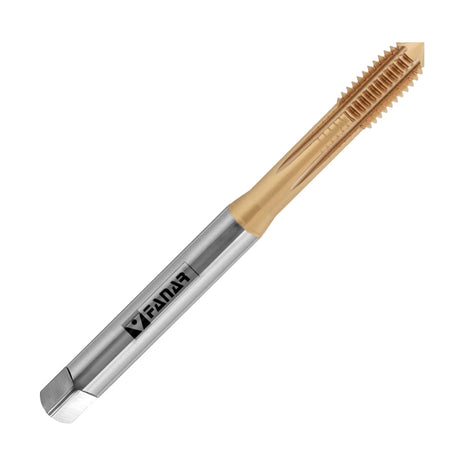
Der Gewindeformer walzt das Gewinde spanlos in den Werkstoff - es entstehen keine Späne, die sich im Sackloch stauen könnten.
Gewindeformer – auch Gewindefurcher genannt – erzeugen Innengewinde spanlos: Statt Material herauszuschneiden, drücken sie das Gewinde durch Umformen in die Wand des Kernlochs. Das Ergebnis ist ein festeres Gewinde (kaltverfestigtes Gefüge), keine Späne und deutlich höhere Standzeiten – ideal für duktile Werkstoffe wie Stahl, Edelstahl und Aluminium.
Wichtig: Gewindeformer benötigen ein größeres Kernloch als schneidende Gewindebohrer. Die richtige Kernlochgröße finden Sie in der Tabelle weiter unten.
Unsere Gewindeformer sind aus HSS-E gefertigt, beschichtet und für den Einsatz auf Maschine und CNC.
Nicht für jeden Werkstoff geeignet: Gewindeformen funktioniert nur bei duktilen, gut umformbaren Werkstoffen mit ausreichender Bruchdehnung (Richtwert A₅ > 5 %) – etwa Baustahl, Edelstahl, Aluminium, Kupfer und Messing (langspanend). Für spröde Werkstoffe wie Grauguss (GG/GJL), für gehärtete und hochfeste Stähle (über ca. 1.200 N/mm²) sowie für kurzspanende Werkstoffe sind Gewindeformer nicht geeignet – hier reißt das Material, statt sich sauber umzuformen. In diesen Fällen verwenden Sie einen schneidenden Gewindebohrer.
Kaufberatung
Der Gewindeformer walzt das Gewinde spanlos in den Werkstoff - es entstehen keine Späne, die sich im Sackloch stauen könnten.
Durch die Kaltverfestigung beim Umformen wird das Gewinde fester und tragfähiger als ein geschnittenes Gewinde.
Gewindeformer brauchen ein größeres Kernloch als schneidende Gewindebohrer - unbedingt die eigene Kernloch-Tabelle verwenden.
Nur für duktile (umformbare) Werkstoffe mit Dehnung A5 über 5 Prozent: Baustahl, Edelstahl, Aluminium, Kupfer, Messing.
Nicht für spröde Werkstoffe (Grauguss), gehärtete/hochfeste Stähle (über ca. 1.200 N/mm2) oder kurzspanende Werkstoffe - hier schneidenden Gewindebohrer nutzen.
Gewindeformer arbeiten am besten auf Maschine/CNC mit guter Schmierung und konstanter Drehzahl.
Häufige Fragen