Free shipping for orders over €50

⭐⭐⭐⭐⭐ 5/5 based on 6882 reviews (99.71% positive)

Maschinengewindebohrer

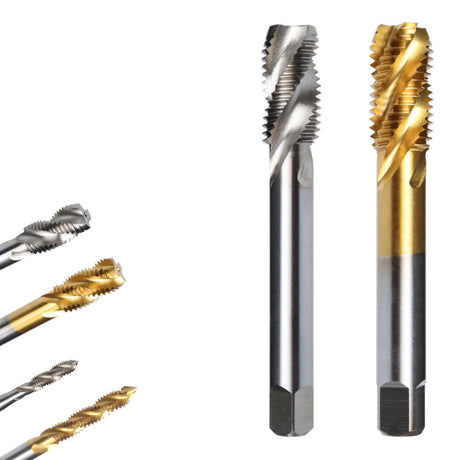
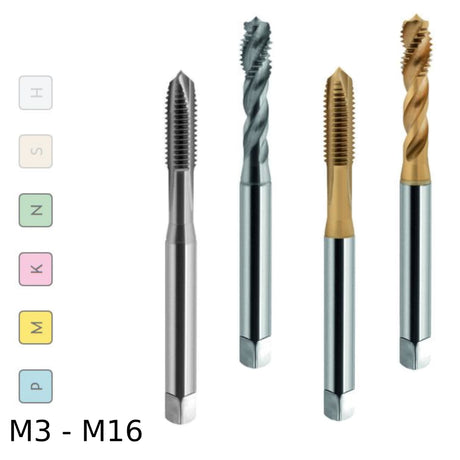
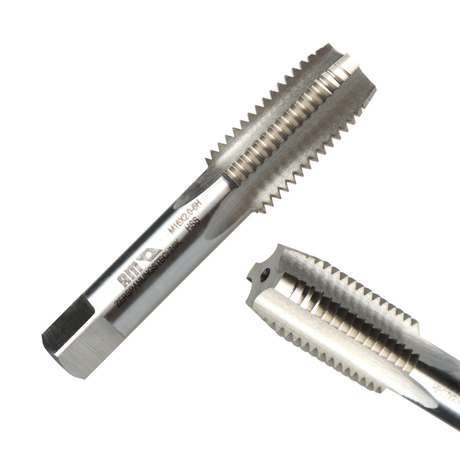
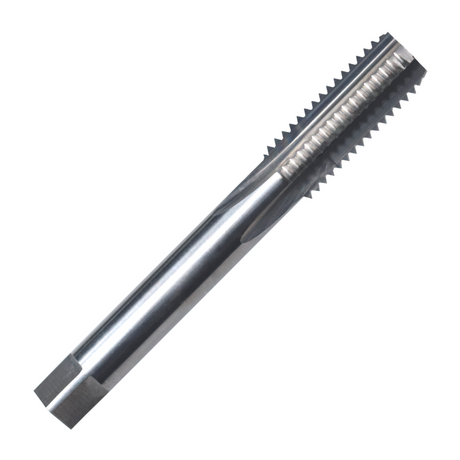
Maschinengewindebohrer schneiden Innengewinde maschinell – auf der Bohrmaschine, im Bearbeitungszentrum oder auf CNC-Maschinen. Anders als Handgewindebohrer schneiden sie das Gewinde in einem Durchgang. Je nach Bohrung wählen Sie die passende Ausführung:

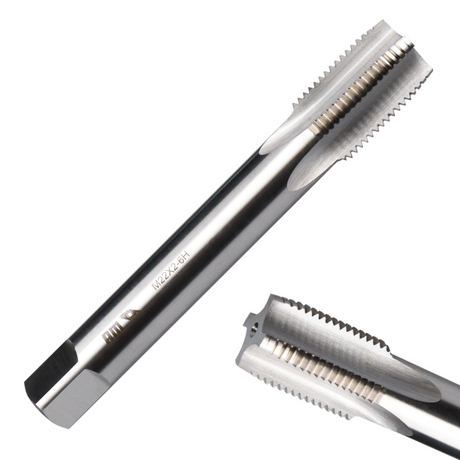
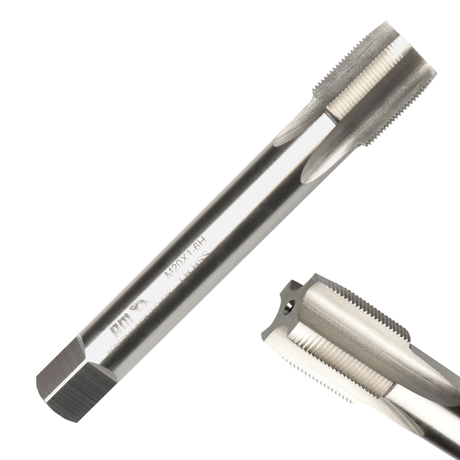
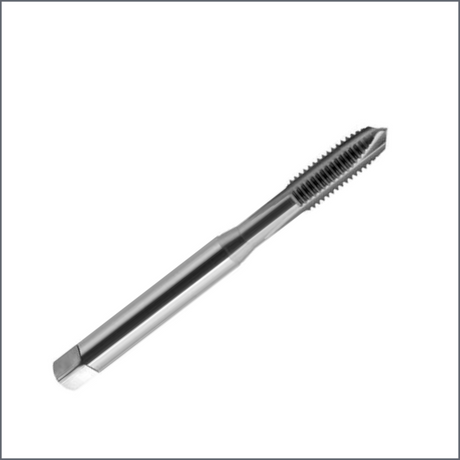
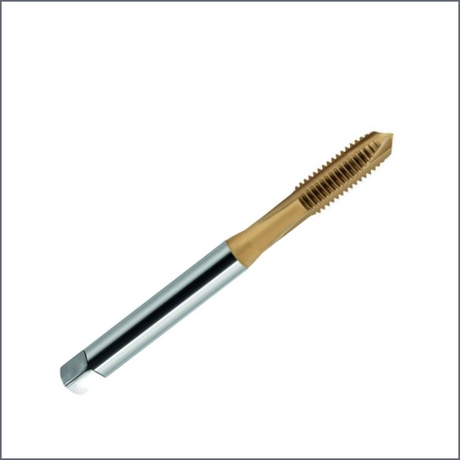
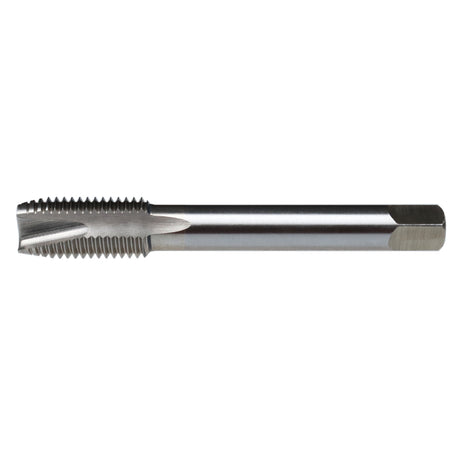
  • Einschnittgewindebohrer (Form B) – für Durchgangslöcher; die Späne werden nach unten abgeführt
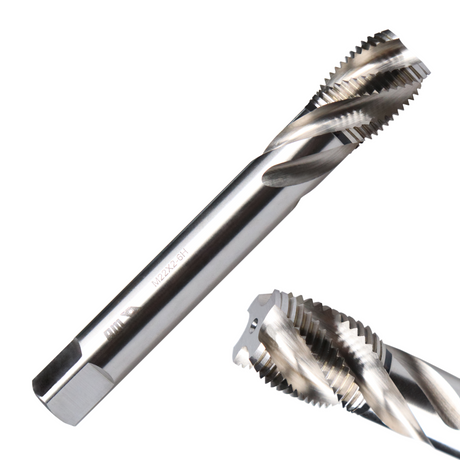
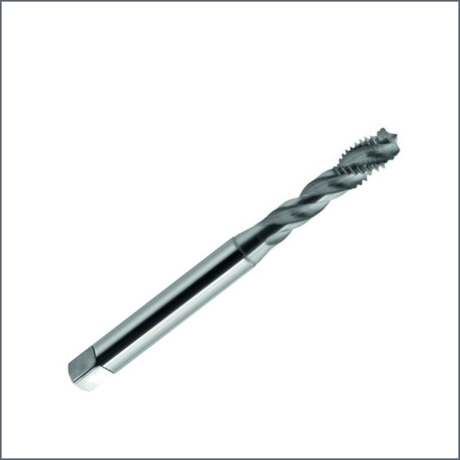
  • Sacklochgewindebohrer (Form C) – für Grundlöcher; die Späne werden nach oben aus dem Loch transportiert
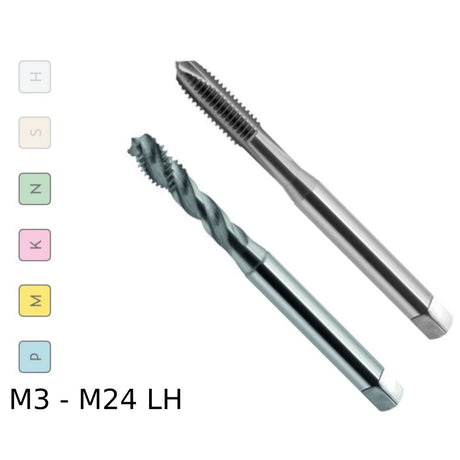
  • Feingewinde- und Linksgewindebohrer (LH) – für Sonderanwendungen
  • Ausführungen aus HSS-E und Vollhartmetall (VHM), auch in kurzer Bauform

Weiter unten beantworten wir die wichtigsten Fragen – etwa den Unterschied zwischen Durchgangs- und Sacklochbohrer und zur richtigen Schnittgeschwindigkeit.

View as

Kaufberatung

Maschinengewindebohrer richtig auswaehlen

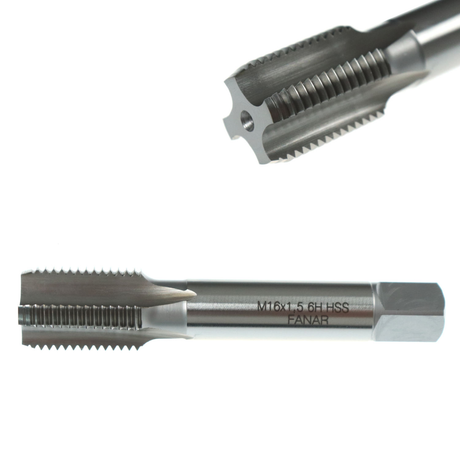
Form B (Durchgang)

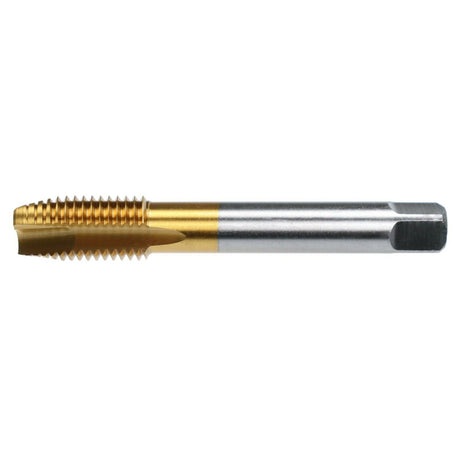
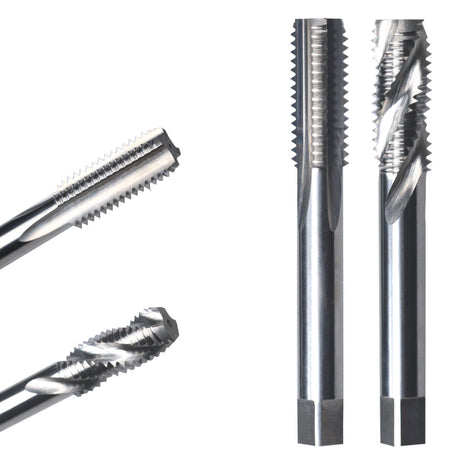
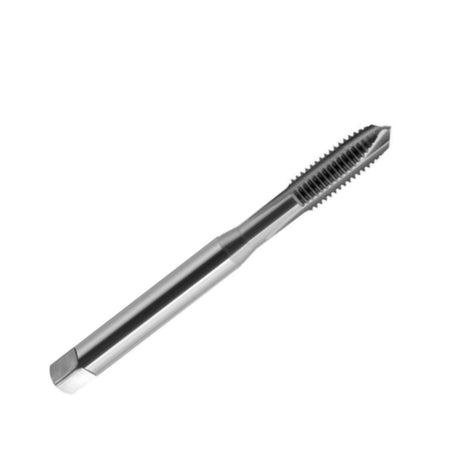
Einschnittgewindebohrer mit langem Anschnitt schiebt die Späne nach vorne - ideal für Durchgangslöcher.
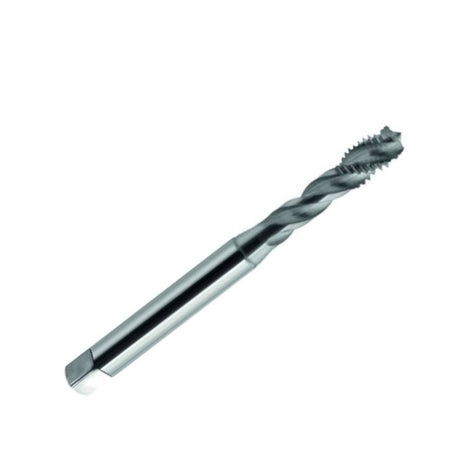
Form C (oft Sackloch)

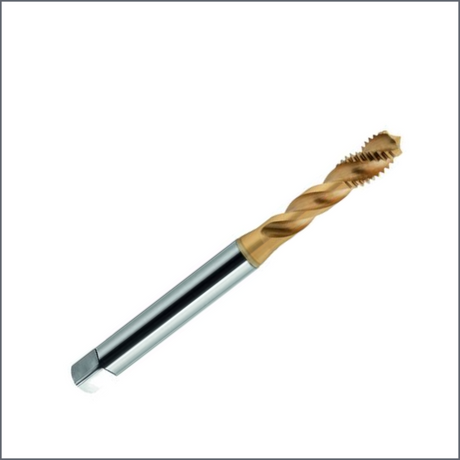
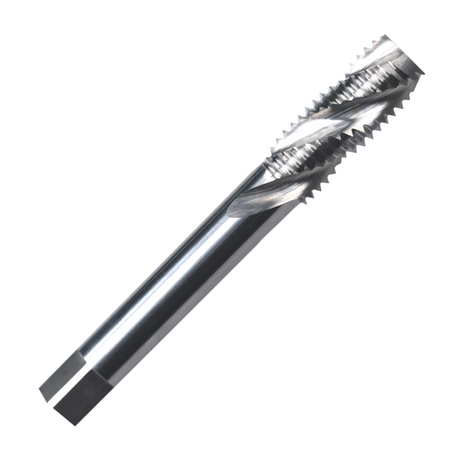
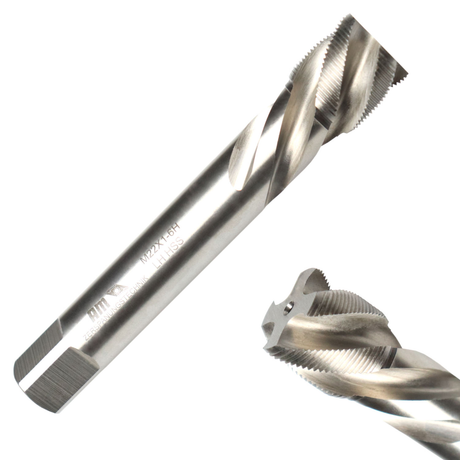
Gedrallter Gewindebohrer transportiert die Späne nach oben aus dem Loch - die richtige Wahl für Grund-/Sacklöcher.

Erst das Kernloch

Kernloch = Gewinde-Durchmesser minus Steigung (z. B. M6 = 5,0 mm); ohne richtiges Kernloch bricht der Gewindebohrer.

Schneidstoff

HSS für die meisten Werkstoffe, HSSE (Co5) für Edelstahl und hohe Stückzahlen.

Rechts, links, Feingewinde

Rechts- und Linksgewinde (LH), metrisches Regel- und Feingewinde sowie kurze Bauformen für die Serie.

Schnittgeschwindigkeit & Kühlung

In einem Durchgang maschinell schneiden; auf die richtige Drehzahl pro Werkstoff achten und gut kühlen.

Häufige Fragen

Fragen & Antworten rund um Maschinengewindebohrer

Was ist ein Maschinengewindebohrer?

Ein Maschinengewindebohrer schneidet ein Innengewinde maschinell - auf der Bohrmaschine, im Bearbeitungszentrum oder auf der CNC. Anders als der Handgewindebohrer-Satz schneidet er das Gewinde in einem einzigen Durchgang auf Endmaß und ist für reproduzierbare, schnelle Fertigung ausgelegt.

Was bedeuten Form B und Form C?

Die Form beschreibt Anschnitt und Spanführung. Form B (Einschnittgewindebohrer) hat einen längeren Anschnitt und schiebt die Späne nach vorne - ideal für Durchgangslöcher. Form C ist meist gedrallt und transportiert die Späne nach oben aus der Bohrung heraus - die richtige Wahl für Sacklöcher, damit sich am Grund keine Späne stauen.

Durchgangsloch oder Sackloch - welchen Gewindebohrer nehme ich?

Für Durchgangslöcher nimmt man einen Einschnittgewindebohrer (Form B), der die Späne nach unten/vorne abführt. Für Sacklöcher (Grundlöcher) nimmt man einen gedrallten Gewindebohrer (Form C), der die Späne nach oben aus dem Loch transportiert - so wird das Gewinde bis nahe an den Grund sauber und der Bohrer nicht durch Spänestau überlastet.

Was ist der Unterschied zu einem Handgewindebohrer?

Der Handgewindebohrer wird von Hand im Windeisen gedreht und meist als 2- oder 3-teiliger Satz nacheinander verwendet. Der Maschinengewindebohrer ist ein Einzelwerkzeug, das das Gewinde maschinell in einem Durchgang schneidet - schneller, reproduzierbar und für Serie geeignet. Für Einzelstücke und Montage ist der Handsatz praktischer, für die Fertigung der Maschinengewindebohrer.

Welches Kernloch brauche ich?

Faustregel für metrisches Regelgewinde: Kernloch = Gewinde-Durchmesser minus Steigung. Gängige Werte: M3 -> 2,5 mm, M4 -> 3,3 mm, M5 -> 4,2 mm, M6 -> 5,0 mm, M8 -> 6,8 mm, M10 -> 8,5 mm, M12 -> 10,2 mm. Beim Feingewinde ist das Kernloch entsprechend größer. Für einen sauberen Einlauf die Bohrung vorher leicht ansenken.

Mit welcher Schnittgeschwindigkeit arbeite ich?

Die Schnittgeschwindigkeit richtet sich nach Werkstoff und Schneidstoff: Edelstahl und harte Werkstoffe langsam, Stahl und NE-Metalle schneller; HSS läuft langsamer als HSSE. Entscheidend sind gleichmäßiger Vorschub synchron zur Steigung (Gewindeschneidfutter mit Längenausgleich oder starres Gewinden auf der CNC) und ausreichend Kühlschmierung. Die genauen Werte stehen in unseren Schnittdatentabellen.

HSS oder HSSE - welcher Maschinengewindebohrer ist der richtige?

HSS ist der zähe Allrounder für die meisten Werkstoffe und verzeiht leichte Schwankungen - ideal auf der Bohrmaschine und für wechselnde Aufgaben. HSSE (Cobalt) ist härter und standfester, läuft schneller und hält bei Edelstahl und hohen Stückzahlen länger - braucht aber eine stabile, synchron arbeitende Maschine (CNC).