Free shipping for orders over €50

⭐⭐⭐⭐⭐ 5/5 based on 6882 reviews (99.71% positive)

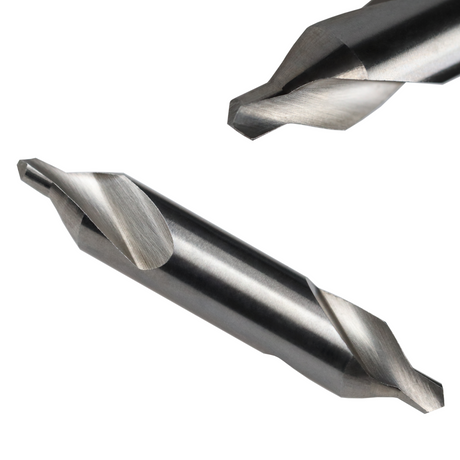
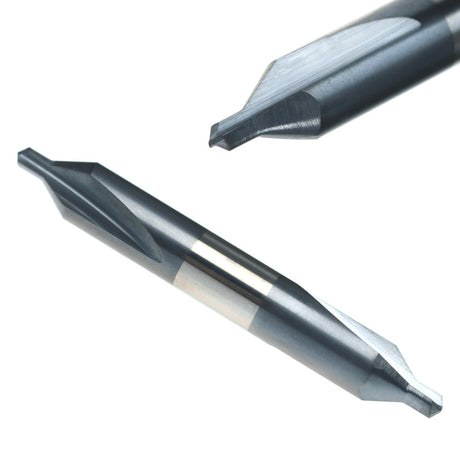
Center drill

Center drills from AM-Zerspanungstechnik

Precise centering with our high-quality center drills! Discover a diverse selection of center drills for professional applications in metal, wood, and plastic. Our premium center drills offer maximum precision and durability for a wide variety of centering jobs. Whether you're preparing precise holes or need exact centering, we have the right center drill for your needs. With coating options like TiAlN and TiSiN, our tools offer optimal performance and a longer service life. Optimize your workflows and discover our wide range of center drills now!

View as

Kaufberatung

Center drill richtig auswaehlen

Form & Norm

DIN 333 Form A (60 Grad), Form B (mit 120-Grad-Schutzsenkung), Form R (mit Radius) - die Zentrierbohrung nimmt die Körnerspitze beim Drehen auf.
Winkel

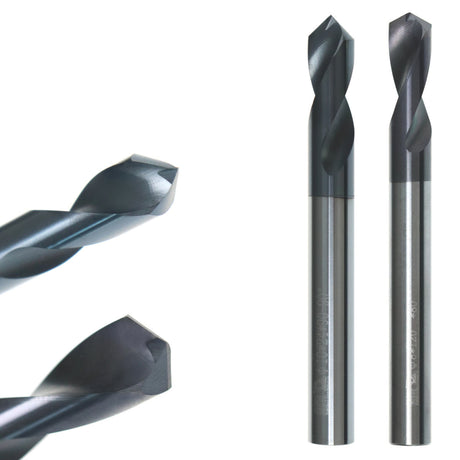
Zentrierbohrer 60 Grad für die Körnerspitze; NC-Anbohrer 90/120/142 Grad - Winkel immer gleich oder größer als der Spitzenwinkel des folgenden Bohrers wählen.

Zentrieren vor dem Bohren

Die kurze, steife Bauform setzt exakt an und verhindert, dass der nachfolgende Bohrer verläuft.

Schneidstoff

HSS günstig und zäh fürs gelegentliche Zentrieren, VHM für harte Werkstoffe, hohe Drehzahl und Serienfertigung.

Beschichtung

TiN und TiAlN erhöhen die Standzeit - besonders bei VHM-Werkzeugen und in Stahl und Edelstahl.

Richtig einsetzen

Hohe Drehzahl, geringer Vorschub, nur kurz anbohren - die feine Spitze nicht überlasten (Bruchgefahr).

Häufige Fragen

Fragen & Antworten rund um Center drill

Was ist ein Zentrierbohrer und wofür wird er verwendet?

Ein Zentrierbohrer erzeugt eine kleine, exakt positionierte Vertiefung (Zentrierbohrung), die den nachfolgenden Bohrer sauber ansetzen lässt und ein Verlaufen verhindert. Klassisch dient die 60-Grad-Zentrierbohrung nach DIN 333 beim Drehen als Aufnahme für die Körnerspitze (Bearbeitung zwischen Spitzen). Dank kurzer, steifer Bauform zentriert er sehr präzise.

Was ist der Unterschied zwischen Zentrierbohrer und NC-Anbohrer?

Der Zentrierbohrer (DIN 333) erzeugt mit 60 Grad eine genormte Zentrierbohrung - vor allem als Sitz für die Körnerspitze beim Drehen. Der NC-Anbohrer hat einen größeren Winkel (meist 90 oder 120 Grad) und dient dazu, auf der CNC die Bohrposition exakt vorzugeben und die Bohrung zugleich anzufasen. Faustregel: Körnerspitze/Drehen -> Zentrierbohrer; Bohrung ansetzen und anfasen -> NC-Anbohrer.

Was bedeuten Form A, B und R bei DIN 333?

Form A ist die Standardform mit 60-Grad-Zentrierung ohne Schutzsenkung. Form B hat zusätzlich eine 120-Grad-Schutzsenkung, die den empfindlichen Zentrierkegel vor Beschädigung schützt - sinnvoll bei größeren oder wiederholt aufgenommenen Werkstücken. Form R besitzt statt der geraden Flanke einen Radius (bogenförmige Zentrierung) für eine besonders schonende Auflage der Körnerspitze.

Welchen Winkel sollte ein NC-Anbohrer haben?

Der Winkel des NC-Anbohrers sollte gleich groß oder größer sein als der Spitzenwinkel des nachfolgenden Bohrers, damit dieser nur an der Spitze (nicht an den Kanten) führt. Für normale 118/135-Grad-Bohrer eignet sich ein 90- oder 120-Grad-Anbohrer sehr gut; mit 120 Grad entsteht gleichzeitig eine passende Fase für Senkschrauben oder zum Entgraten.

HSS oder VHM - welcher Zentrierbohrer ist der richtige?

HSS ist zäh, bruchunempfindlich und günstig - ideal fürs gelegentliche Zentrieren und weichere Werkstoffe. VHM (Vollhartmetall), oft mit TiAlN beschichtet, ist deutlich steifer und standfester, zentriert noch präziser und eignet sich für harte Werkstoffe, hohe Drehzahlen und die Serienfertigung auf der CNC. Für reproduzierbare Genauigkeit ist VHM die bessere Wahl.

Wie zentriere ich richtig?

Mit hoher Drehzahl, geringem Vorschub und nur so tief anbohren, wie es die Zentrierung braucht - die feine Spitze reagiert empfindlich auf zu viel Druck und bricht sonst. Ein Tropfen Schneidöl verbessert Oberfläche und Standzeit. Beim Drehen reicht die 60-Grad-Zentrierung als Körnersitz; beim Bohren genügt ein kurzes Ankörnen, bevor der eigentliche Bohrer ansetzt.

Welche Größe vom Zentrierbohrer brauche ich?

Die Größe richtet sich nach dem Werkstück bzw. dem folgenden Bohrer: Für kleine bis mittlere Drehteile sind Zentrierbohrer mit Zentrierspitzen von Ø 1-4 mm üblich, bei größeren Wellen entsprechend mehr. Als Faustregel sollte die Zentrierbohrung deutlich kleiner als der Folgebohrer sein. Unsere Größen (Ø 1-8 mm) decken die meisten Fälle ab.