Free shipping for orders over €50

⭐⭐⭐⭐⭐ 5/5 based on 6882 reviews (99.71% positive)

Gewindeformer

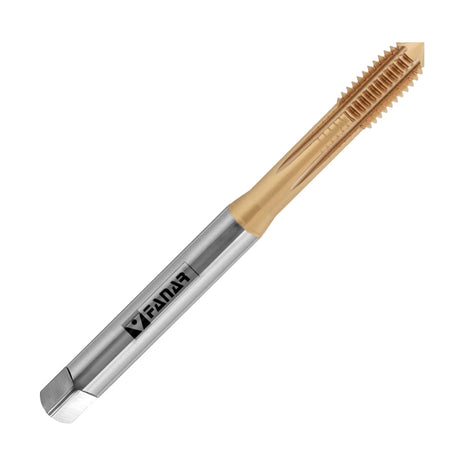
Gewindeformer – auch Gewindefurcher genannt – erzeugen Innengewinde spanlos: Statt Material herauszuschneiden, drücken sie das Gewinde durch Umformen in die Wand des Kernlochs. Das Ergebnis ist ein festeres Gewinde (kaltverfestigtes Gefüge), keine Späne und deutlich höhere Standzeiten – ideal für duktile Werkstoffe wie Stahl, Edelstahl und Aluminium.

Wichtig: Gewindeformer benötigen ein größeres Kernloch als schneidende Gewindebohrer. Die richtige Kernlochgröße finden Sie in der Tabelle weiter unten.

Unsere Gewindeformer sind aus HSS-E gefertigt, beschichtet und für den Einsatz auf Maschine und CNC.

Nicht für jeden Werkstoff geeignet: Gewindeformen funktioniert nur bei duktilen, gut umformbaren Werkstoffen mit ausreichender Bruchdehnung (Richtwert A₅ > 5 %) – etwa Baustahl, Edelstahl, Aluminium, Kupfer und Messing (langspanend). Für spröde Werkstoffe wie Grauguss (GG/GJL), für gehärtete und hochfeste Stähle (über ca. 1.200 N/mm²) sowie für kurzspanende Werkstoffe sind Gewindeformer nicht geeignet – hier reißt das Material, statt sich sauber umzuformen. In diesen Fällen verwenden Sie einen schneidenden Gewindebohrer.

View as

Kaufberatung

Gewindeformer richtig auswaehlen

Spanlos formen

Der Gewindeformer walzt das Gewinde spanlos in den Werkstoff - es entstehen keine Späne, die sich im Sackloch stauen könnten.
Festeres Gewinde

Durch die Kaltverfestigung beim Umformen wird das Gewinde fester und tragfähiger als ein geschnittenes Gewinde.

Größeres Kernloch

Gewindeformer brauchen ein größeres Kernloch als schneidende Gewindebohrer - unbedingt die eigene Kernloch-Tabelle verwenden.

Geeignete Werkstoffe

Nur für duktile (umformbare) Werkstoffe mit Dehnung A5 über 5 Prozent: Baustahl, Edelstahl, Aluminium, Kupfer, Messing.

Nicht geeignet

Nicht für spröde Werkstoffe (Grauguss), gehärtete/hochfeste Stähle (über ca. 1.200 N/mm2) oder kurzspanende Werkstoffe - hier schneidenden Gewindebohrer nutzen.

Maschine & Schmierung

Gewindeformer arbeiten am besten auf Maschine/CNC mit guter Schmierung und konstanter Drehzahl.

Häufige Fragen

Fragen & Antworten rund um Gewindeformer

Was ist ein Gewindeformer?

Ein Gewindeformer (auch Gewindefurcher) erzeugt ein Innengewinde nicht durch Schneiden, sondern durch Umformen: Er drückt das Gewindeprofil spanlos in die Wand der Bohrung. Dabei entstehen keine Späne, und der Werkstoff verfestigt sich an der Gewindeflanke. Das Ergebnis ist ein besonders festes, tragfähiges Gewinde - ideal für Serie und Sacklöcher.

Schneiden oder Formen - was ist besser?

Das Schneiden (Gewindebohrer) funktioniert in fast allen Werkstoffen und ist unkompliziert. Das Formen (Gewindeformer) liefert ein festeres Gewinde ganz ohne Späne - top für Sacklöcher und Serienteile - funktioniert aber nur in umformbaren (duktilen) Werkstoffen und verlangt ein größeres Kernloch. Für spröde oder sehr harte Werkstoffe bleibt der schneidende Gewindebohrer die richtige Wahl.

Welches Kernloch brauche ich beim Gewindeformen?

Gewindeformer brauchen ein deutlich größeres Kernloch als schneidende Gewindebohrer, weil Material verdrängt statt entfernt wird. Faustregel für metrisches Regelgewinde: Kernloch etwa Gewinde-Durchmesser minus 0,5 x Steigung (z. B. M6 mit Steigung 1,0 -> ca. 5,5 mm statt 5,0 mm beim Schneiden).
Verwenden Sie am besten die werkzeugspezifische Kernloch-Tabelle des Herstellers.

Für welche Werkstoffe eignet sich ein Gewindeformer?

Gewindeformer eignen sich für duktile, umformbare Werkstoffe mit einer Bruchdehnung A5 über etwa 5 Prozent - dazu zählen Baustahl, Edelstahl, Aluminium, Kupfer und langspanendes Messing. In diesen Werkstoffen entsteht ein sauberes, festes Gewinde ohne Späne.

Für welche Werkstoffe ist ein Gewindeformer nicht geeignet?

Nicht geeignet sind spröde Werkstoffe wie Grauguss (GG/GJL), gehärtete und hochfeste Stähle (über etwa 1.200 N/mm2) sowie kurzspanende Werkstoffe, die sich nicht sauber umformen lassen. Hier würde das Gewinde reißen oder der Former überlastet - in diesen Fällen nimmt man einen schneidenden Gewindebohrer.

Welche Vorteile hat das spanlose Gewindeformen?

Die wichtigsten Vorteile: keine Späne (ideal für Sacklöcher und automatisierte Fertigung), ein durch Kaltverfestigung festeres und tragfähigeres Gewinde, eine durchgehende, ununterbrochene Gewindeflanke sowie meist längere Werkzeugstandzeiten als beim Schneiden. Das macht Gewindeformer besonders wirtschaftlich in der Serie.

Braucht man beim Gewindeformen Schmierung?

Ja, gute Schmierung ist beim Gewindeformen besonders wichtig, weil hohe Umformkräfte und Reibung auftreten. Ein geeignetes Gewindeform-Öl oder eine Emulsion senkt die Reibung, verbessert die Oberfläche und erhöht die Standzeit deutlich. Gearbeitet wird mit konstanter Drehzahl auf Maschine oder CNC, nicht ruckartig.